简体中文
 English
产品展示
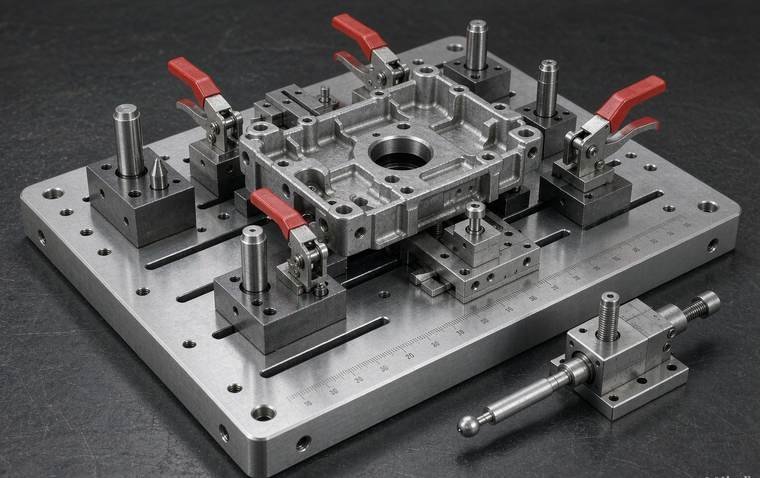
工装治具与检具
工装治具与检具用于零件的定位夹紧与快速检测判定,遵循3-2-1定位原则,重复定位精度0.02mm,适用于汽配焊接总成、注塑件、电子结构件的批量检测与装配定位,支持按图纸定制。
- 产品详情
产品概述
工装治具与检具是用于零件定位、夹紧与快速判定的专用工装。治具在加工、装配、焊接工序中使工件位置一致、装夹可靠;检具则把图纸上的尺寸与位置要求固化为可操作的检测动作,通过定位销、检测销、通止规与轮廓样板,实现批量零件的快速全检,替代卡尺、三坐标的抽检方式。
结构设计遵循 3-2-1 定位原则:底面三个支撑点限制 Z 向与两个转动,两个圆柱销限制 X/Y 向与旋转,菱形销消除过定位;压紧点布置在支撑点正上方,避免工件受力变形。底板采用 5083 / 6061 铝合金或 45 钢,定位销选用 Cr12MoV 淬火(HRC58-62)或 SKD11,配合精度按 H7/g6 控制,重复定位精度可达 ±0.02mm。
产品广泛应用于汽车零部件焊接总成、注塑件孔位与外观检查、压铸件加工定位、电子结构件装配等场景,可按客户零件图纸定制,交付附三坐标测量报告与 GR&R 分析报告。
⚙️ 一、结构与定位参数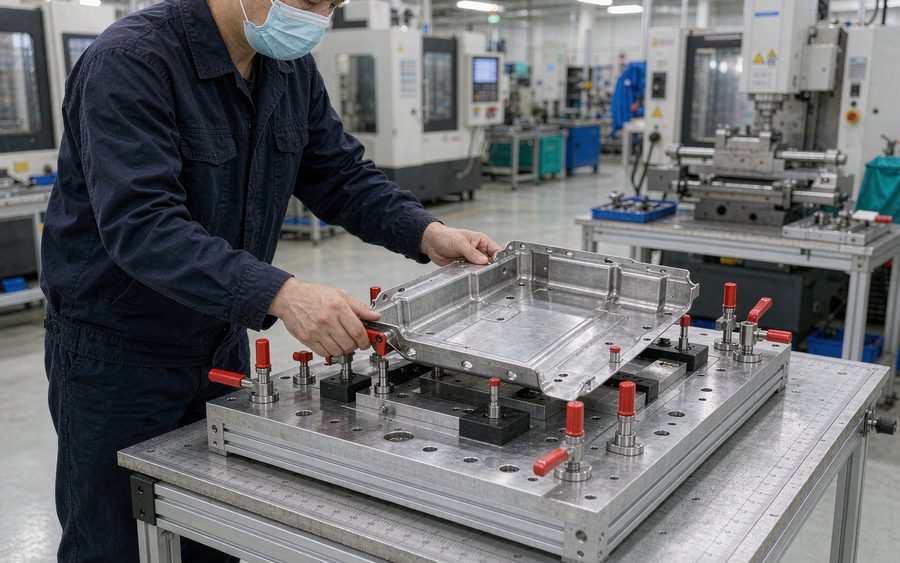
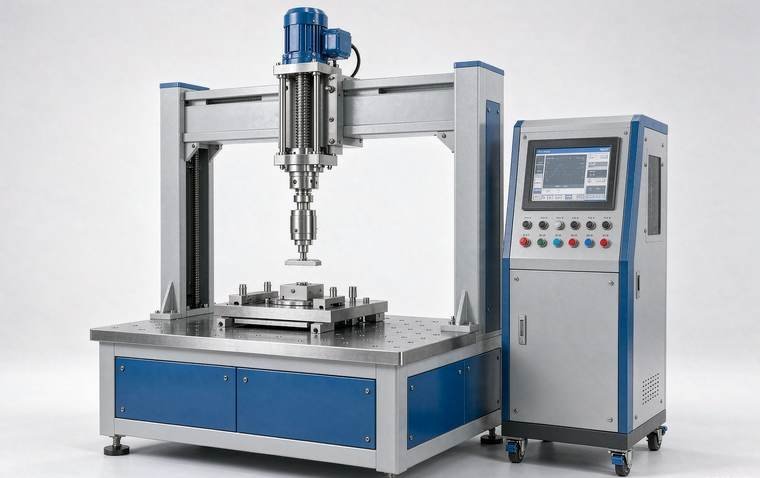
工装治具/检具 整机外观(定制示例) 检具在质检工位的应用场景 参数项 典型范围 / 说明 底板材料 5083 / 6061 铝合金(默认)、45 钢;厚 15–30 mm,可加加强筋 定位方式 一面两销(3-2-1 原则),圆柱销 + 菱形销防过定位 定位销 φ8–φ20,Cr12MoV / SKD11 淬火 HRC58–62,配合 H7/g6 重复定位精度 ±0.02–0.05 mm,依销距公差与底板刚性 压紧方式 快速夹具、气动压紧、螺旋压紧,按节拍与自动化程度选择 底板平面度 ≤ 0.03–0.05 mm / 500 mm,精加工后经研磨达到
🔩 二、检具检测能力参数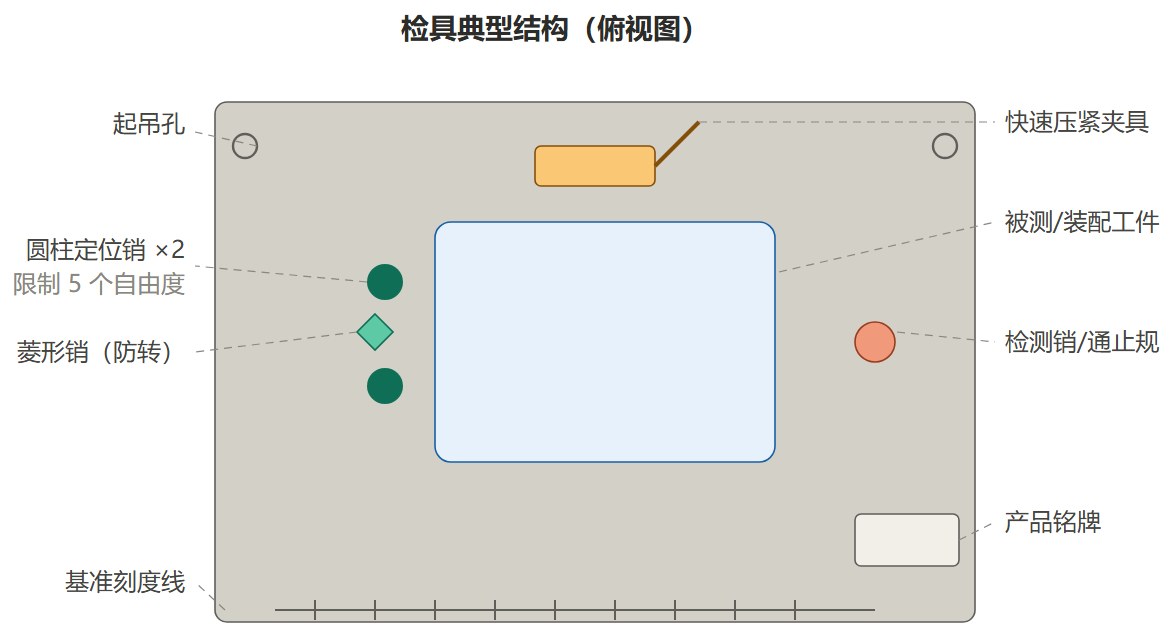
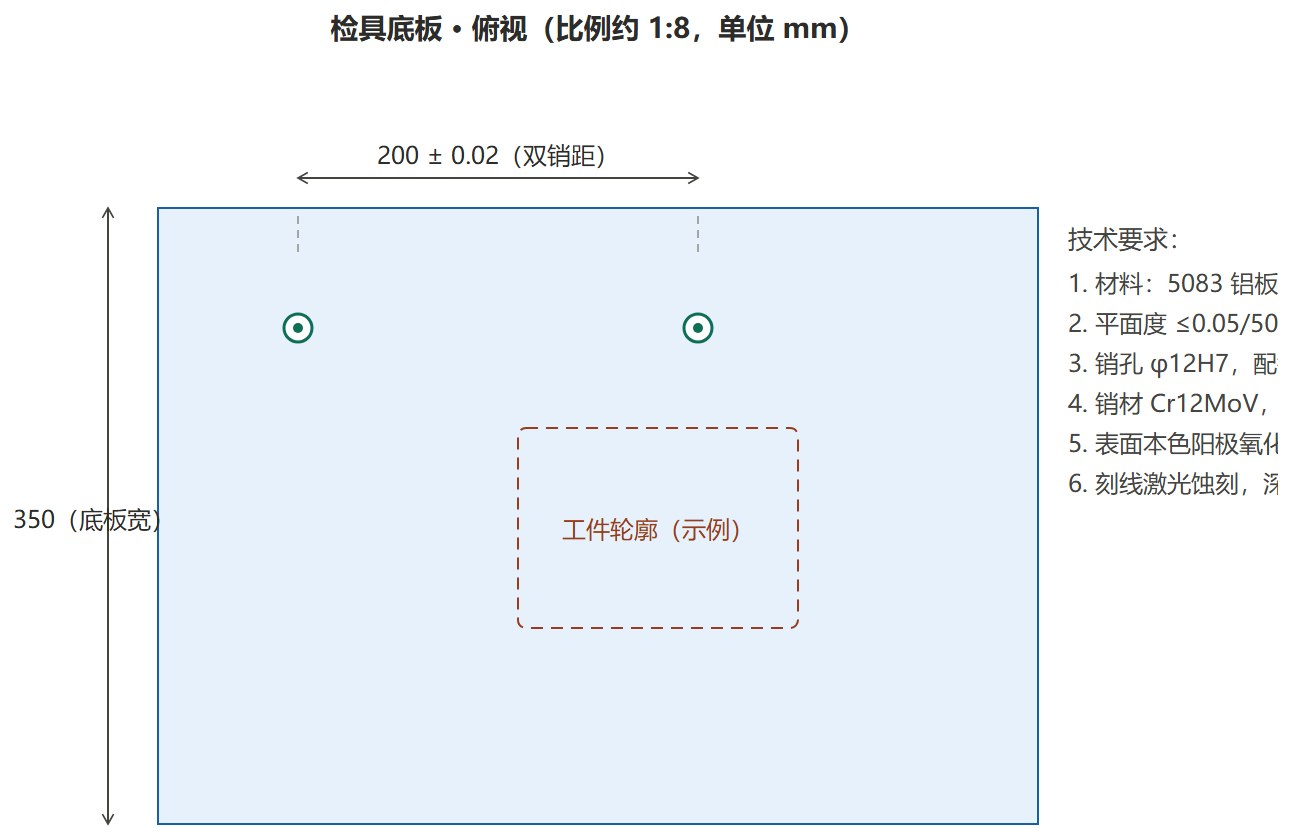
检具典型结构俯视图(定位销/夹具布局) 检具底板工程示意图(比例1:8) 参数项 典型范围 / 说明 检测项目 孔位度、孔径、轮廓度、面差、间隙、装配干涉 检测元件 检测销、通止规、轮廓样板、塞尺、目视判定标记 检测精度 ±0.05 mm,高精度型可提至 ±0.03 mm 判定方式 通/止定性判定 + 目视 + 塞尺定量,无需读数,对操作者技能依赖低 单件节拍 10–30 s / 件(含上下料与夹紧动作) 测量系统能力 GR&R ≤ 10%(按客户要求出具分析报告) 🏋️ 三、适用工件与规格
参数项 典型范围 / 说明 适用工件 汽配钣金焊接总成、注塑件、压铸件、电子结构件、五金冲压件 单件尺寸 50–1200 mm,超规格可采用拼接底板或分段检具 底板规格 400×300 至 1500×1000 mm,厚 15–30 mm 整具重量 15–300 kg,配起吊孔或脚轮方便转运 表面处理 铝合金本色阳极氧化;钢件发黑、喷塑或镀硬铬 交付周期 5–20 天,依结构复杂度与外协加工排产 🔌 四、配置与选项
项目 配置说明 功能选项 零点快换定位、翻转机构、工件防错(漏装 / 方向错误)、耐磨镶块 材料与表面 5083 / 6061 铝、45 钢、POM 绝缘件;阳极氧化 / 发黑 / 喷塑 标准件 米思米、长谷川、DESTACO 快速夹具,可选国产优质替代降低成本 标识 激光蚀刻刻度线与孔位编号、产品铭牌、检测点颜色区分 交付文件 3D 数模、总装图、三坐标测量报告、GR&R 分析报告、使用说明书 包装运输 木箱 + 防锈膜,配起吊孔或脚轮 📋 五、选型速查
用途 典型结构 定位精度 交期 孔位检具 底板 + 定位销 + 检测销 ±0.05 5–10 天 装配治具 底板 + 定位 + 快速夹具 ±0.10 5–7 天 焊接检具 加厚底板 + 多点夹紧 + 铜衬 ±0.20 10–15 天 总成检具 大底板 + 测量基准 + 三坐标基准 ±0.10 15–20 天 注:以上精度与交期为常规配置参考值,实际以零件图纸、公差要求与结构复杂度为准。
定制与服务
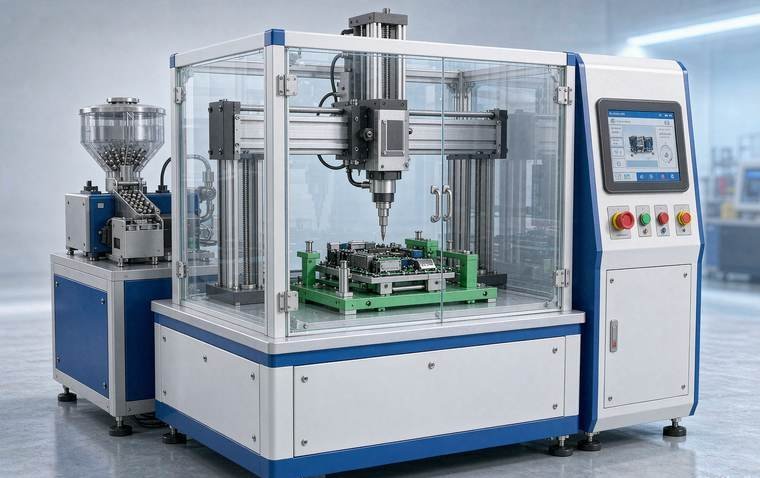
除标准结构外,我们支持按客户零件图纸进行非标定制,包括快换结构、自动化对接(机器人上下料、流水线在线检测)、数显 / 传感器式检具与数据采集。提供从方案设计、结构评审、加工制造到装配调试的交钥匙服务,欢迎提供零件 2D / 3D 图纸与公差要求,由工程师为您出具方案与报价。
相关产品
产品询价
敬请留下您的留言内容,我们收到后会迅速与您联系,感谢支持!
常见问题
若您希望进一步了解关于四川龙跃腾辉机械智造有限公司的详细资讯,欢迎访问我们官网关于我们栏目,那里有全面且深入的信息供您查阅!