简体中文
 English
产品展示
桁架自动上下料
产品概述桁架自动上下料是一种基于直角坐标(桁架/龙门)结构的自动化上下料设备,与数控车床配套使用,实现工件的自动抓取、装夹与卸料。设备由伺服电机驱动 X/Z 轴
- 产品详情
-
产品概述
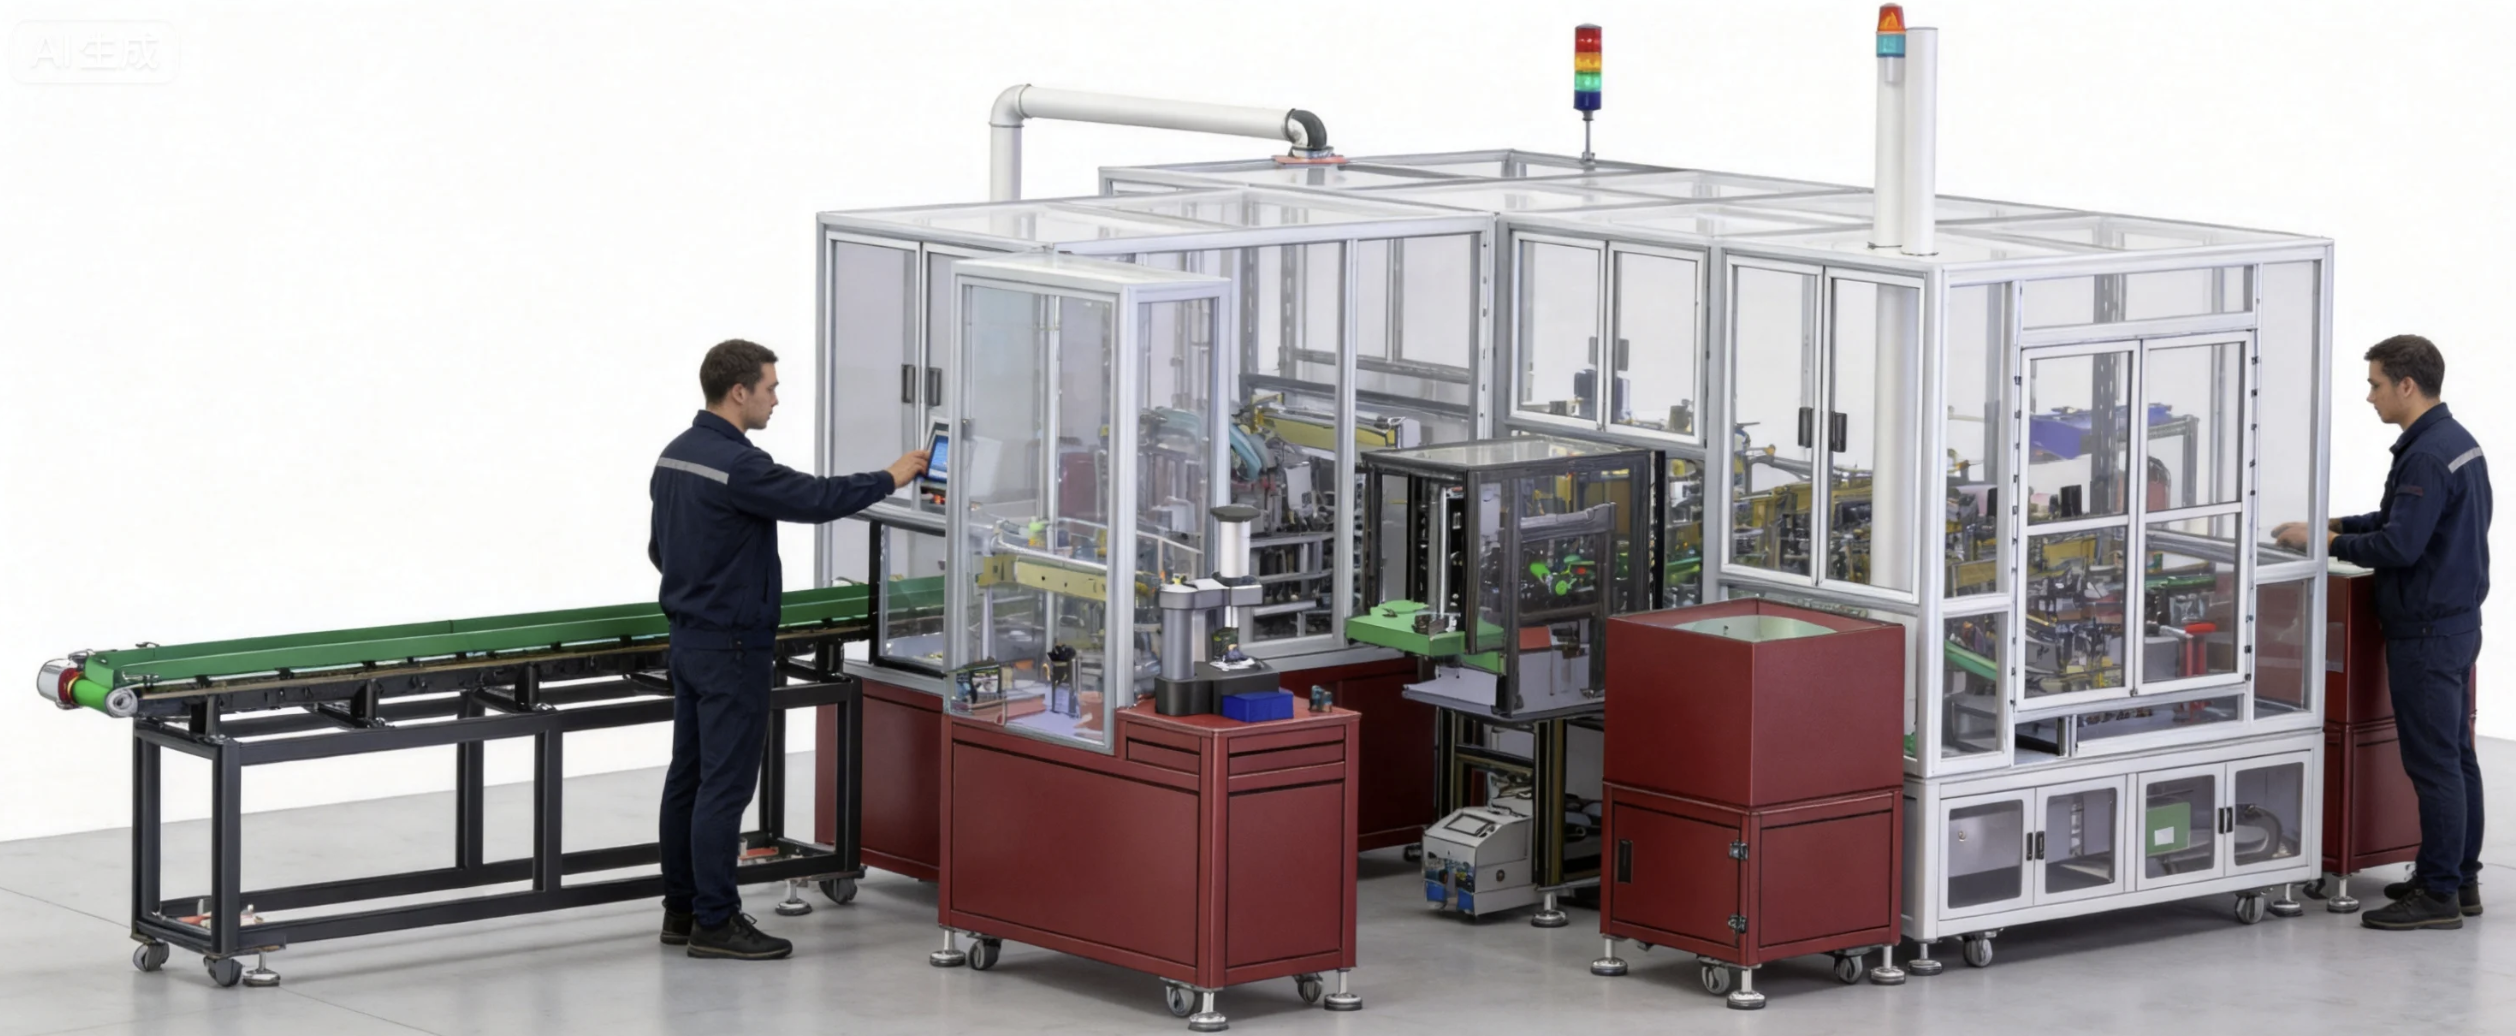
桁架自动上下料是一种基于直角坐标(桁架/龙门)结构的自动化上下料设备,与数控车床配套使用,实现工件的自动抓取、装夹与卸料。设备由伺服电机驱动 X/Z 轴直线运动模组,通过气动或伺服夹爪从料仓、输送线或振动盘取料,经翻转、定位后送入车床卡盘或弹簧夹头,加工完成后再自动取出并分区放置,从而将“一机一人”升级为“一人多机”乃至无人化连续加工。
与关节机械臂方案相比,桁架式上下料结构刚性更好、行程可按机床排布定制、单位成本更低、节拍更稳定,特别适合单一或少数几种工件的大批量、长周期连续加工;配合自动料仓与断料/卡料检测,可连续运行数小时无需人工干预。广泛应用于汽车零部件、液压阀件、轴承套圈、五金紧固件、接插件等轴类/盘类/套类零件的车削与车铣复合加工上下料。
⚙️ 一、驱动与运动系统核心参数
参数项 典型范围 / 说明 结构形式 龙门式 / 悬臂式直角坐标桁架;铝型材+钢制立柱/横梁,X 轴行程可按机床排布定制 驱动方式 伺服电机 + 精密齿轮齿条 / 滚珠丝杠 + 直线导轨;X/Z 双轴联动(可扩至三/四轴) 伺服功率 X 轴 400W–1.5kW;Z 轴 400W–750W(按抓取负载与移动速度匹配) 重复定位精度 标准 ±0.05 mm;高精度型可达 ±0.02 mm 最大移动速度 X 轴 1.5–3 m/s;Z 轴 1–2 m/s;支持 S 曲线加减速与点位示教 抓取负载 标准 5–30 kg(含夹爪与工件);重载型可达 50 kg 传动防护 直线导轨与丝杠全封闭风琴罩/钣金防护,防切削液、防铁屑进入 润滑方式 导轨/丝杠自动集中润滑(油壶或自动泵),维护周期 ≥ 6 个月 🎯 二、上下料工艺与精度参数
参数项 典型范围 / 说明 配套设备 数控车床、车铣复合中心、走心机;支持单机配套与双机/多机联线 抓取方式 气动两指/三指夹爪、伺服夹爪、电磁吸盘、真空吸盘(按工件材质与形状选配) 卡盘对接 兼容三爪卡盘、弹簧夹头、液压卡盘;与机床松/夹信号双向联锁 姿态处理 可选 90°/180° 翻转气缸或伺服翻转轴,实现工件正反面两次加工 单件节拍 约 8–25 s/件(含取料、移动、装夹、卸料,与机床加工时间联动) 重复装夹精度 同批次工件装夹位置偏差 ≤ 0.05 mm,保证加工尺寸一致性 位置检测 夹爪开合到位 + 工件有无 + 卡盘夹紧确认,三重防错,避免空夹与撞机 料仓工位 标准 1–4 工位(毛坯 / 成品 / 待返工分区),可扩展多层料盘与弹匣式供料 排屑除尘 可选吹气吹屑、铁屑集中回收,避免铁屑附着影响装夹精度 🏋️ 三、适用工件与产能参数
参数项 典型范围 / 说明 工件直径 Φ5–150 mm(轴类 / 套类 / 盘类 / 环形件) 工件长度 10–300 mm;超长轴类可定制加长 Z 轴行程 单件重量 0.05–15 kg(标准型);重载型可达 30 kg 单机产能 约 120–450 件/h(与机床加工节拍匹配,双机联线可翻倍) 料仓容量 标准 200–1500 件/工位;多层料盘可达 3000 件以上 适用材质 碳钢、合金钢、不锈钢、黄铜、铝合金、铸铁等(夹爪可配聚氨酯/硬质合金爪片) 整机重量 约 400–1800 kg(含机架、料仓与电控柜) 安装占地 落地式机架,与机床地脚统一找平;占地约 1.5–3.5 m² 🔌 四、电气与控制参数
参数项 典型范围 / 说明 控制系统 专用运动控制器 / PLC + 伺服定位控制,中文触摸屏人机界面 编程方式 示教 + 参数化配方(按工件规格调用),换产件只需选配方,无需专业编程 通信接口 与机床 I/O 干接点联锁;可选 RS485 / Ethernet / Modbus TCP 对接 MES 安全防护 全封闭防护围栏 / 安全光栅、急停回路、门锁联锁、超程与过载保护 检测与报警 断料、卡料、抓空、重复取料、机床异常等声光报警与自动停机 工作电源 三相 380V 50Hz(可定制 220V / 60Hz);气源 0.5–0.7 MPa 环境与防护 工作温度 0–45 ℃;设备防护等级 IP54,电控柜可选 IP65 📋 五、选型速查:按机床与工件规格匹配
工件规格 推荐机型 / 行程 推荐抓取负载 参考节拍 小型件(Φ5–30 mm,≤1 kg) 悬臂式,X 行程 800 mm 5 kg 8–15 s/件 中型件(Φ30–80 mm,1–5 kg) 龙门式,X 行程 1200 mm 15 kg 10–20 s/件 大型件(Φ80–150 mm,5–15 kg) 重载龙门,X 行程 1500–2000 mm 30 kg 15–25 s/件 说明:实际节拍 = 抓取与移动时间 + 机床加工时间 + 装夹时间。上表为通用参考,最终选型需结合机床型号、卡盘形式、工件材质与车间布局确定。
定制与服务
除标准机型外,我们可按您的机床型号、工件形状、卡盘接口与车间排布提供非标定制,包括双机/多机联线、双爪同时上下料、自动翻转与二次加工、多层料仓、铁屑集中回收以及与 MES 数据对接等。欢迎寄送样件与加工工艺参数,我们的工程师将为您推荐合适的方案并提供报价。
相关产品
产品询价
敬请留下您的留言内容,我们收到后会迅速与您联系,感谢支持!
常见问题